
中国OEMのIQC(受入検査)
見た目では判断できない、確認すべき9項目
IQC(Incoming Quality Control/受入検査)は、納品されたロットが発注仕様と品質基準を満たしているかを確認する工程です。外観にキズがないことは、合格の理由にはなりません。本記事では、材質証明書の照合から寸法公差、外観限度見本、梱包、表示、機能試験、ロットの均一性、検査記録の保管まで、IQCで確認すべき9項目と判定基準の作り方を実務目線で整理します。
この記事でわかること
- IQCで確認すべき9項目と、それぞれの判定方法
- IQC・OQC(出荷前検査)・全数検品の役割の違い
- 「見た目OK」を排除する判定基準の作り方(限度見本・公差・抜取水準)
- 検査記録の残し方と保管の考え方
IQCは「見た目で合格判定する作業」ではない
IQCは、入荷したロットを受け入れてよいかを判断する工程です。判断の根拠は「キズがないこと」ではなく、材質・寸法・機能・表示が発注仕様と一致していること、そしてそれを記録で説明できることです。現場でよくある誤解が次の4つです。
外観がきれいなら合格
外観は9項目のうちの1つにすぎません。材質・寸法・機能が未確認のまま受け入れると、市場に出てから不良として現れます。
証明書が添付されていればOK
証明書は「今回入荷したロットの材質」を証明するものです。有効期限・材質グレード・ロット番号を照合しなければ意味を持ちません。
限度見本がない
OKとNGの境目が現物で共有されていないと、判定が人によって変わります。同じロットでも担当者で合否が分かれます。
検査記録が残っていない
検査した事実が記録として残っていなければ、取引先や市場からの問い合わせに後から説明できません。
IQCの目的は「ロットを合格させること」ではなく、合否の判断を第三者が検証できる形で残すことです。基準と結果が記録として残っていれば、同じ品質を繰り返し再現できます。
IQC・OQC・全数検品の役割分担
品質確認は、どの工程で何を見るかによって役割が異なります。IQCだけを強化しても、出荷前の確認が抜けていれば不良は止まりません。
| 工程 | 目的 | 主な確認内容 |
|---|---|---|
| IQC(受入検査) | 入荷したロットを受け入れてよいか判断する | 材質証明書、寸法、外観、梱包、表示、機能 |
| OQC(出荷前検査)/PSI | 工場から出荷する前に、量産品の完成度を確認する | 数量、外観、印刷、梱包、付属品 |
| 全数検品 | 不良が許容できない製品を1点ずつ確認する | 食品接触材、印刷物、異物混入が許されない製品など |
| 検査記録 | 各工程の合否と根拠を残す | ロット番号、検査日、検査者、測定値、判定、写真 |
輸入品の品質は「どこか1工程で見る」のではなく、OQC(出荷前)→ IQC(受入)→ 必要に応じて全数検品という層で守ります。どこか1つが欠けると、不良はその工程の後ろで見つかることになります。
IQCで確認すべき9項目
次の9項目を、ロットごとに同じ手順・同じ基準で確認します。項目を増やすのではなく、毎回同じ9項目を確実に実施することが重要です。
材質証明書の有効性と対象ロットの照合
証明書の発行日・有効期限・材質グレード・製造ロット番号が、今回入荷したロットと一致しているかを確認します。過去ロットのコピーを使い回していないか、発行元が実際の製造元かを併せて確認します。
寸法の実測値と規定公差との差分
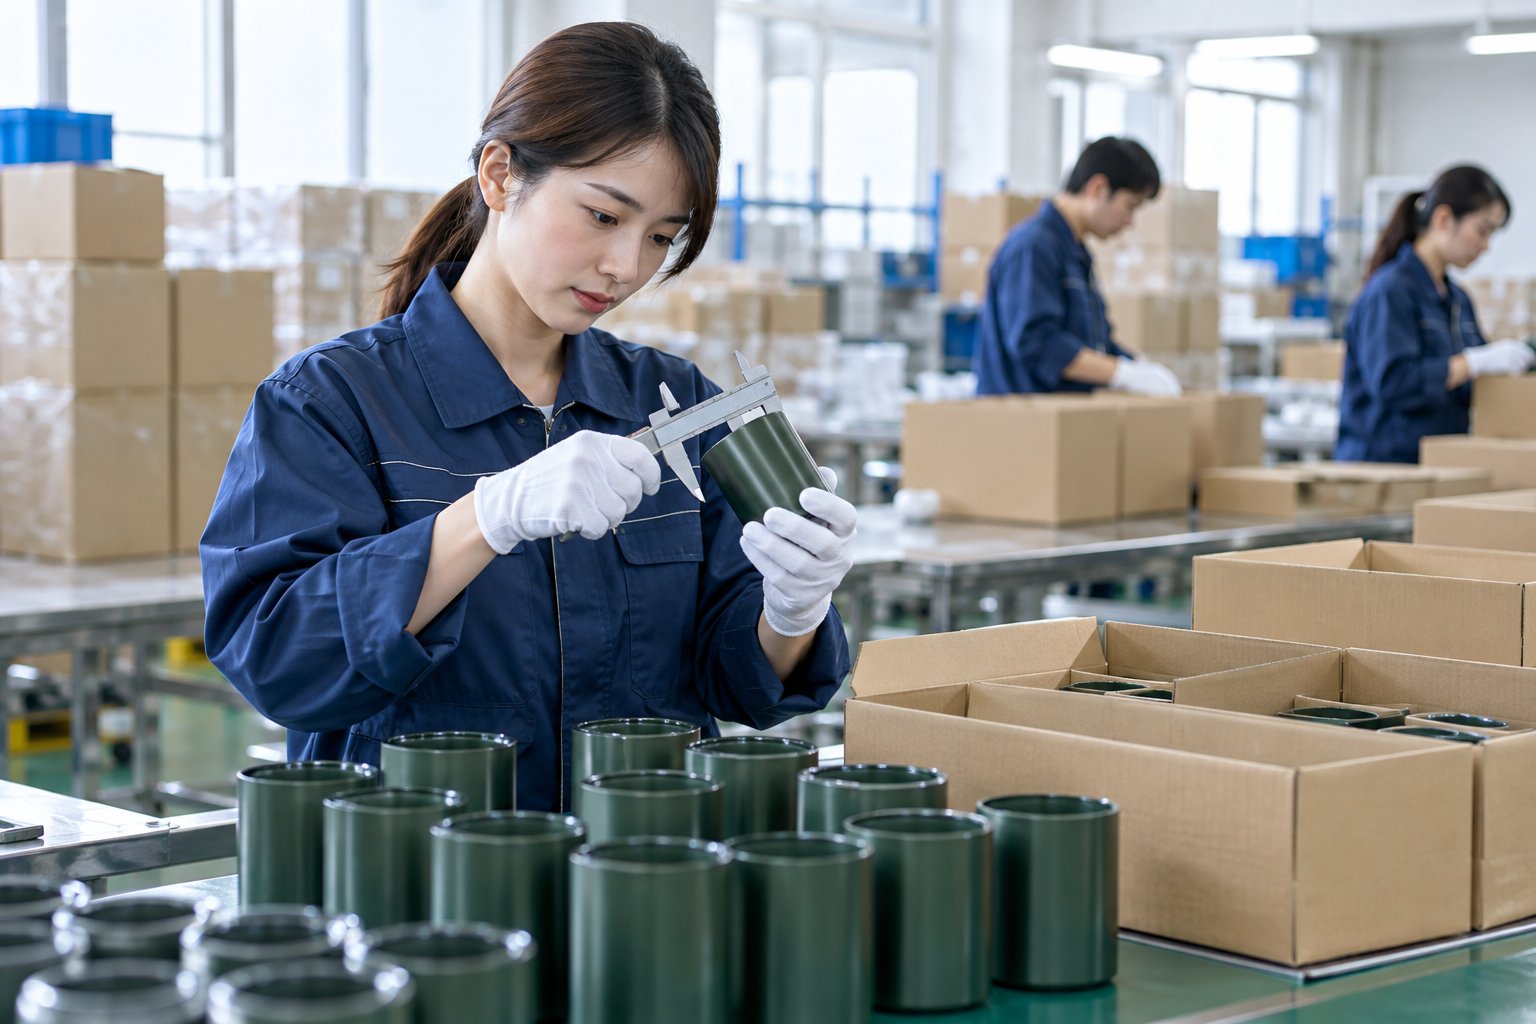
図面の公称値ではなく、公差の上下限に対して判定します。測定箇所・測定具(ノギス、マイクロメータ、定規)・測定回数を決めておかないと、測定者によって値が変わります。
外観限度見本との照合
OK品とNG品の現物(限度見本)を先に作り、照明・距離・角度・確認時間を固定します。「少し色が濃い」といった感覚表現ではなく、現物との比較で判定します。
梱包方法(落下・圧迫試験への対応)
個装・内装・外装の構成、緩衝材の量、テープや封緘の状態を確認します。輸送中の落下・圧迫で変形しないか、試験後の状態も含めて確認します。
ラベルの記載事項と表示の正確性
品名・数量・ロット番号・原産国・事業者名・注意事項の記載を、発注内容と照合します。食品接触材などは、法規で求められる表示の有無も確認対象です。
機能サンプリング試験
開閉・耐熱・耐荷重・密封性など、実際の使用条件に近い条件で試験します。全数でなくても、ロットを代表するサンプルで実施し、結果を数値で残します。
サプライヤー表示との一致
インボイス・パッキングリスト・現物の品名・型番・数量が一致しているかを確認します。書類と現物の不一致は、通関だけでなく品質面でも重大なサインです。
ロットの均一性(重量単位のばらつき)
重量や寸法のばらつきを、平均値だけでなく最大値・最小値・標準偏差で見ます。時間帯や製造ライン別に差が出ていないかも確認します。
検査記録の保存期間と保管場所
誰が、いつ、どのロットを、どの基準で検査し、結果がどうだったかを記録します。保存期間と保管場所(社内サーバー・クラウド等)を事前に定めておきます。
| 項目 | 主な確認方法 | 記録に残す内容 |
|---|---|---|
| 01 材質証明書 | 発行元・有効期限・材質グレード・ロット番号の照合 | 証明書の写し、照合結果、ロット番号 |
| 02 寸法 | ノギス等による実測、公差との比較 | 測定箇所ごとの実測値 |
| 03 外観 | 限度見本との比較(照明・距離を固定) | 判定結果、NG時の写真 |
| 04 梱包 | 構成・緩衝材の確認、落下・圧迫後の状態確認 | 梱包仕様、試験条件と結果 |
| 05 表示 | ラベル記載事項と発注内容の照合 | ラベル現物の写真、確認項目 |
| 06 機能 | 使用条件に近い条件でのサンプリング試験 | 試験条件、測定値、合否 |
| 07 表示一致 | 書類(インボイス・PL)と現物の照合 | 不一致の有無と内容 |
| 08 均一性 | 複数点の重量・寸法測定、ばらつきの算出 | 最大・最小・平均・ばらつき幅 |
| 09 記録 | 保存期間・保管場所の運用確認 | 保存先、保存期限、参照方法 |
判定基準は「数値」と「現物」で決める
IQCが属人化する原因は、基準が文章や感覚でしか共有されていないことです。次の3点を先に決めておくと、誰が確認しても同じ判定になります。
限度見本(OK/NG)を現物で作る
色・キズ・バリ・印刷位置など、言葉で伝えにくい項目は現物で共有します。見本はロットごとに保管し、劣化したら作り直します。
公差・測定方法・測定具を文書化する
どの箇所を、どの器具で、何回測るかを決めます。測定方法が決まっていないと、実測値の比較ができません。
抜取水準と合格判定を決める
全数で見るのか、ロットから何点抜き取るのか、不良が1点でも出たら不合格とするのかを事前に決めます。許容水準を設ける場合は、その根拠も合わせて共有します。
ロットの均一性は「ばらつき」で見る
「平均が規格内」でも、ばらつきが大きければ市場では不良として現れます。均一性は平均値ではなく、分布で確認します。
重量の最大・最小
規格内でも上限・下限に張り付いていれば、次のロットで外れる可能性が高くなります
ばらつき幅・標準偏差
平均値が同じでも、ばらつき幅が大きいロットは品質が不安定です
時間帯・ライン別の差
午前と午後、ラインAとBで差が出ていないかを確認します
サンプリング数
抜取数が少なすぎると、ばらつきそのものを見誤ります
均一性の確認は「1点を詳しく見る」より、同じロットから複数点を抜いて差を見るほうが有効です。9項目のうち08は、この差を見るための項目です。
検査記録の残し方
記録は「保存しているか」ではなく「後から第三者が同じ結論に到達できるか」で評価します。最低限、次の4点を残します。
ロットを特定する情報
品名・型番・ロット番号・入荷日・数量。どのロットの記録かが分からなければ、記録として機能しません。
検査の条件
検査日、検査者、使用した測定具、限度見本の版、抜取数。条件が残っていないと、結果の再現ができません。
測定値の生データ
合否だけでなく、実測値そのものを残します。平均値の要約だけでは、ばらつきの検証ができません。
判定と根拠
合否の結論と、その根拠(写真・試験結果)。NGの場合は、返品・選別・再検査などの対応も記録します。
保存期間は、取引先との契約や社内規程で定めます。食品接触材や長期使用製品では、市場での追跡ができる期間を確保しておくことが望ましいです。
保管場所は、担当者が変わっても参照できる共有の場所にします。個人の端末やメール添付だけに残すと、異動や退職のタイミングで記録が失われます。
千恵ジャパンの受入検査・全数検品の体制
千恵ジャパンは、中国でのOEM・ODM支援において、工場選定からサンプル承認、量産、検品までを一貫して担当しています。品質管理体制では、検査項目と判定基準を事前に文書化し、ロットごとに同じ基準で確認しています。
量産品は、原則として自社スタッフによる全数検品を実施しています。外観・寸法・機能・梱包・表示を確認し、検査記録を保管します。「IQCの基準を一緒に作りたい」「既存の検査項目を見直したい」というご相談も承ります。
よくあるご質問
Q1IQCと検品の違いは何ですか。
IQCは入荷したロットを受け入れてよいか判断する受入検査です。検品は出荷前検査や全数検品を含む広い意味で使われることが多く、当社では工程ごとに役割を分けています。
Q2材質証明書はどこを見ればよいですか。
発行元が製造元か、有効期限が切れていないか、材質グレードが発注仕様と一致しているか、対象ロット番号が今回の入荷と一致しているかの4点を確認します。
Q3全数検品と抜取検査はどう使い分けますか。
不良が許容できない製品(食品接触材、印刷物、異物混入が問題になる製品など)は全数で確認し、それ以外はロットのばらつきを把握できる抜取数で確認します。
Q4限度見本は誰が作りますか。
発注側と製造側の双方が合意して作るのが原則です。色・キズ・バリなど、判定が分かれやすい項目から優先的に作成します。
Q5検査記録はどのくらい保存すべきですか。
取引先との契約や社内規程によりますが、市場での追跡ができる期間を確保しておくことが望ましいです。保管場所は担当者が変わっても参照できる共有の場所にします。
Q6中国の工場にIQCを任せることはできますか。
工場の自主検査として実施することは可能ですが、発注側での受入確認を併せて行うことで判定基準のズレを防げます。当社では第三者目線での確認も行っています。
まとめ
IQCは、見た目で合格を出す作業ではありません。次の5点を徹底してください。
- 9項目をロットごとに同じ手順で確認する
- 材質証明書は有効期限・材質・対象ロットまで照合する
- 公差・限度見本・抜取水準を数値と現物で決める
- 均一性は平均値ではなくばらつきで見る
- 検査記録を第三者が検証できる形で保存する
これらを整えるだけで、受入後の手戻りと市場クレームの多くは予防できます。「検査項目を整理したい」「IQCの基準書を作りたい」という段階からでも、お気軽にご相談ください。
中国OEM・ODM・輸入のご相談はこちら